

Svetsning är en kritisk process för högtemperaturlegeringssmide, eftersom kvaliteten på svetsar direkt påverkar prestandastabiliteten och livslängden för hela utrustningen. Den här artikeln utforskar de effektiva svetsteknikerna för högtemperaturlegeringssmide, tar itu med de största utmaningarna och tillhandahåller lösningar för att uppnå högkvalitativa svetsar.
Utmaningar vid svetsning av högtemperaturlegerade smidesmaterial
Svetsning av högtemperaturlegeringssmide utgör flera viktiga utmaningar:
Hög smältpunkt och värmeledningsförmåga
Högtemperaturlegeringar har höga smältpunkter och värmeledningsförmåga, vilket kräver svetsprocesser som kan ge högre energitäthet och längre förvärmningstider. Att övervinna dessa utmaningar är avgörande för att säkerställa korrekt sammansmältning och undvika defekter.
Mottaglighet för sprickbildning
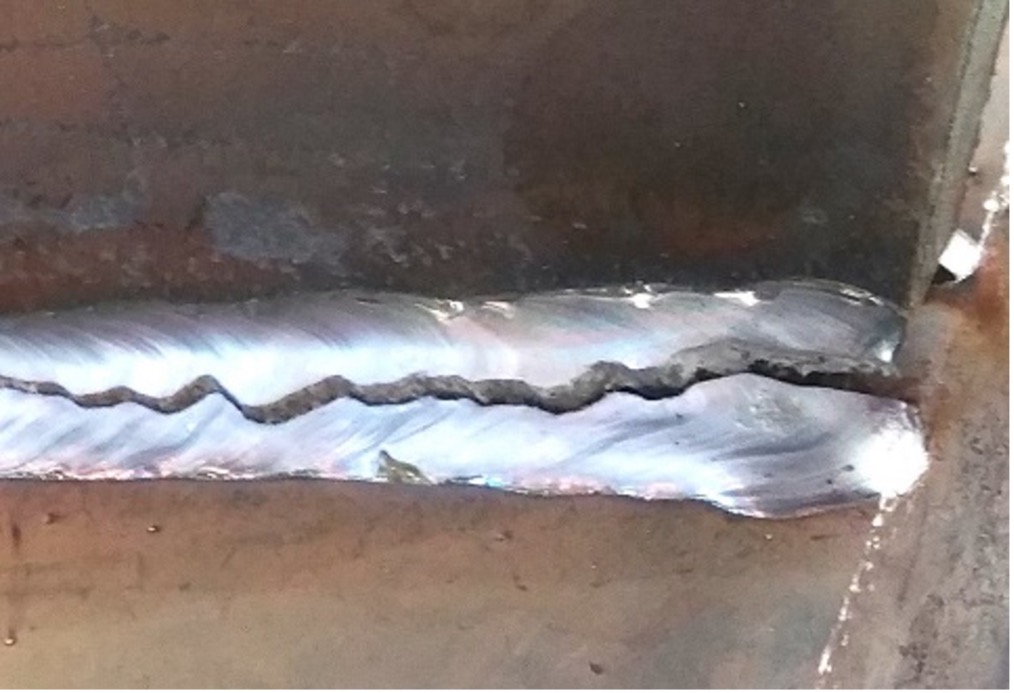
Den höga termiska stabiliteten hos dessa legeringar gör dem benägna att värmesprickor och återuppvärma sprickor under svetsning. Detta kräver strikt kontroll över svetsprocessen och parametrarna för att minimera risken för sprickbildning och säkerställa svetsintegritet.
Känslighet för föroreningar
Högtemperaturlegeringar är känsliga för föroreningar, vilket kräver strikt kontroll över atmosfären och svetsbadets renhet under svetsning. Föroreningar kan leda till minskade mekaniska egenskaper och korrosionsbeständighet, vilket äventyrar de svetsade komponenternas totala prestanda.
Svetstekniker för högtemperaturlegeringssmide
Tungsten Inert Gas (TIG) och Metal Inert Gas (MIG) svetsning
TIG- och MIG-svetsning använder inerta gaser, såsom argon, som skyddsgaser för att skapa en skyddande atmosfär runt svetsområdet, vilket förhindrar kontaminering från den omgivande luften. Dessa tekniker är lämpliga för svetsning av högtemperaturlegeringssmide av olika tjocklekar och erbjuder stabil svetskvalitet. De tenderar dock att ha lägre svetshastigheter.

Elektronstrålesvetsning (EBW)
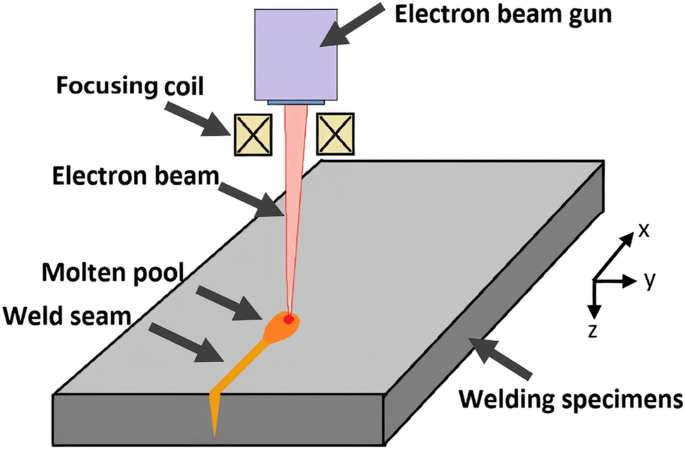
EBW är en svetsteknik med hög energidensitet som använder en elektronstråle för att bombardera ytan på arbetsstycket, vilket genererar intensiv värme för smältning och sammanfogning av materialen. EBW erbjuder snabba svetshastigheter, små värmepåverkade zoner och är särskilt väl lämpad för svetsning av tunna högtemperaturlegeringssmide. Det kräver dock betydande utrustningsinvesteringar och kräver skickliga operatörer.
Lasersvetsning (LW)
Lasersvetsning använder en fokuserad laserstråle som värmekälla för att smälta och sammanfoga arbetsstyckets material. LW erbjuder snabba svetshastigheter, smala svetsfogar och minimala värmepåverkade zoner, vilket gör den idealisk för högprecision och högkvalitativ svetsning av högtemperaturlegeringssmide. Lasersvetsutrustning kan dock vara dyr, och det kräver operatörer med avancerad kompetens.

Friktionssvetsning (FW)
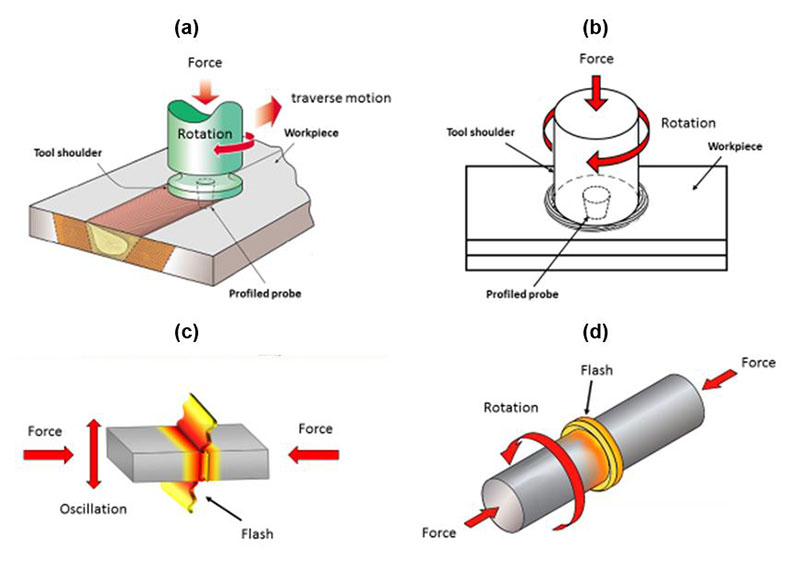
Friktionssvetsning är en sammanfogningsmetod som utnyttjar värme som genereras av friktion mellan arbetsstyckena för att uppnå plastisk deformation och anslutning. Denna teknik ger korta svetstider och kräver inga tillsatsmaterial, vilket gör den lämplig för snabb sammanfogning av högtemperaturlegeringssmide. Friktionssvetsning ställer dock vissa krav på arbetsstyckets dimensioner och former, och svetskvaliteten kan påverkas avsevärt av friktionsförhållandena.
Svetsning av högtemperaturlegeringssmide ger unika utmaningar på grund av deras höga smältpunkter, värmeledningsförmåga, känslighet för sprickbildning och känslighet för föroreningar. Olika svetstekniker, såsom TIG/MIG-svetsning, elektronstrålesvetsning, lasersvetsning och friktionssvetsning, erbjuder lösningar för att övervinna dessa utmaningar. Valet av lämplig svetsteknik beror på faktorer som smidestjockleken, önskad svetshastighet och behovet av exakta svetsar av hög kvalitet.


